深圳锌合金压铸厂分析锌合金压铸适合**大批量、小型、结构复杂薄壁零件**,尺寸精度高,表面光洁,模具寿命很长;
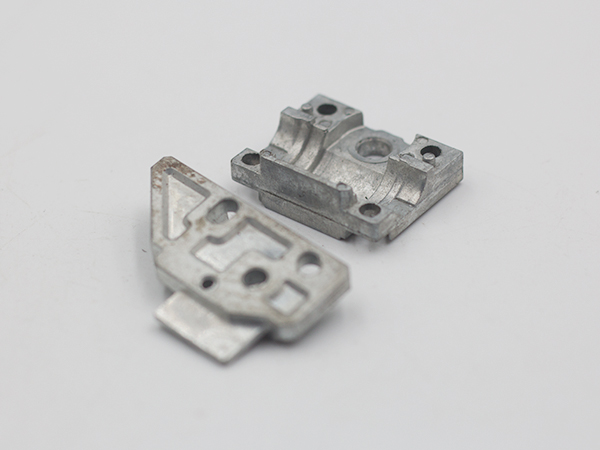
设计要点
1. **壁厚**:推荐 0.8~2.5mm;壁厚尽量均匀,厚薄突变极易产生缩孔、气孔、翘曲;厚大部位尽量减薄 + 加筋代替
2. **拔模斜度**:分型面方向 0.5°~2°,内孔、深槽拔模角要更大,方便脱模,防止拉伤零件表面
3. **圆角**:所有转角必须 R 过渡,禁止尖角,防止应力集中、填充不良
4. **加强筋**:筋厚度取相邻壁厚 50%~70%,不要太厚,避免筋背面缩陷
5. **凸台 / BOSS 柱(螺丝柱)**:根部加大圆角,加三角筋补强;厚大 BOSS 极易内部缩松
6. **螺纹**:细小内螺纹尽量压铸成型后攻牙,不直接压铸成型螺纹;螺纹孔预留加工余量
7. **分型线**:尽量放在非外观、非密封面,减少飞边对装配的影响
8. 密封面设计:**锌压铸件本体有微孔,不能直接做密封面**;如需密封,可后续 CNC 铣加工 + 电镀封闭处理



