东莞锌合金压铸一般采用热室压铸工艺,将锌合金加热熔融(380~420℃),利用压铸机高压高速注入模具型腔,冷却凝固得到精密金属零件,适合大批量小型精密五金件生产。
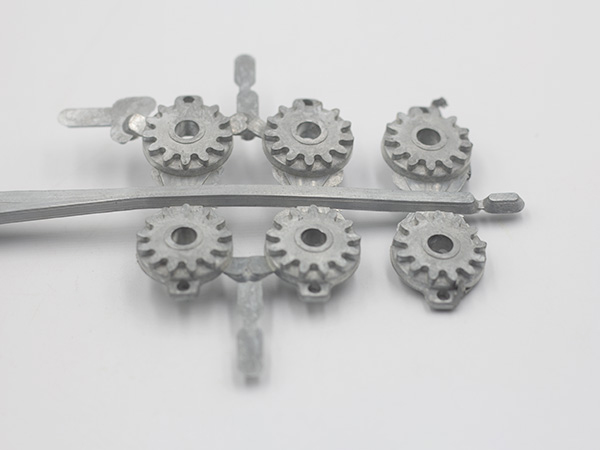
熔炉将锌合金熔化成液态;压铸机合模锁紧,压射冲头将熔融锌合金高压快速压入模具型腔;模具冷却水快速带走热量,金属冷却固化;模具开模,顶出机构将铸件顶出;后续去除飞边,可电镀、喷涂等表面处理。
日常维护要点
1. **模具维护**:每班清理型腔、排气槽、顶针锌渣、披风;检查冷却水路,防止堵塞;定期抛光型腔,检查模具裂纹。
2. **熔炉与合金液**:监控熔炼温度,定期捞除表面氧化锌渣;管控原料纯度,防止杂质影响铸件质量。
3. **压铸机点检**:检查液压油液位有无渗漏;运动部件按时润滑;检查压射冲头、鹅颈有无磨损。
4. **工艺监控**:监控压射压力、速度、模具温度;抽样检查铸件,排查气孔、冷纹、变形缺陷。
5. **电气与冷却系统**:检查温控、压力传感器;冷却水畅通,定期清洗水路水垢。
6. **安全防护**:作业佩戴防护面罩,防止金属液喷溅;严禁潮湿物料入炉,避免爆炸风险。
7. **成品仓储**:铸件做好防锈,存放干燥通风环境;做好生产、维保记录。



